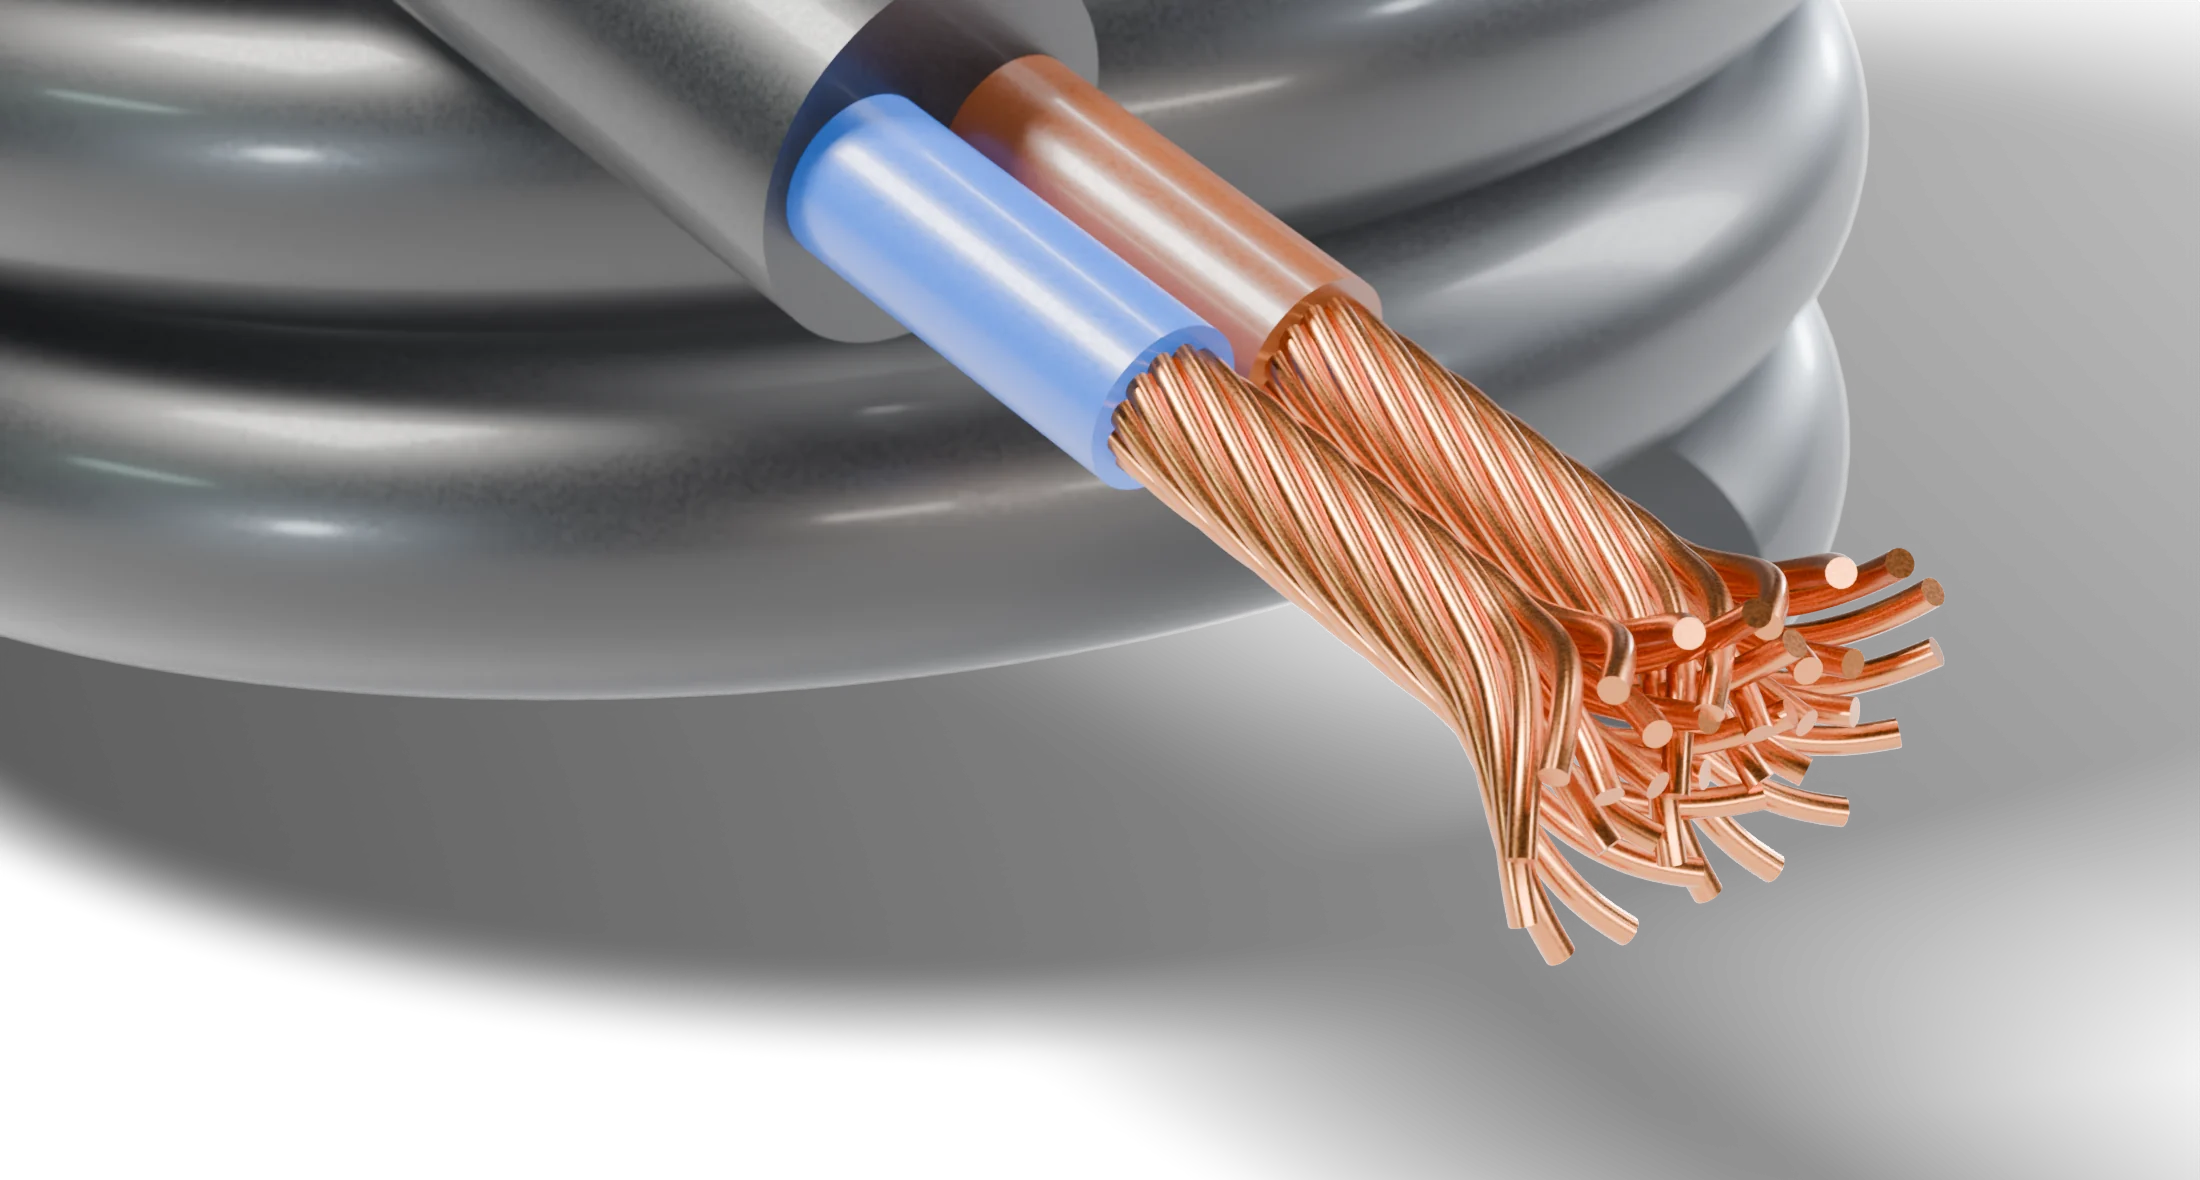
Un cable de 0,25 mm² tiene unos veinte hilos más finos que un cabello. Cortar la mitad al pelarlo duplica su resistencia y deja una conexión que falla meses después. Con la técnica correcta, pelar y soldar cable fino es rápido y repetible.
Herramienta
Pelacables con calibre, ajustado a la sección. El cutter y los dientes funcionan hasta que no. Para 0,25 a 0,50 mm² los pelacables automáticos de mordaza también sirven, siempre que el largo de pelado esté regulado.
Largo de pelado
- Soldadura a pad o terminal: 3 a 4 mm.
- Bornera a tornillo: el largo de la jaula, ni más ni menos; el cobre no debe asomar.
- Terminal tubular (puntera): el largo del tubo.
Retorcer y estañar
Retorcé los hilos en el sentido del cableado, nunca en contra. Aplicá el soldador por debajo y el estaño por arriba hasta que fluya entre los hilos: un segundo o dos. Si usás cable estañado, este paso es casi instantáneo. Después de estañar, cortá la punta a la medida.
Temperatura
Entre 320 y 350 °C con estaño con plomo, 350 a 380 °C sin plomo. Más temperatura no suelda mejor: retrae la aislación y oxida la punta. Si el estaño no fluye, falta flux, no calor.
Borneras: nunca cobre estañado en un tornillo
El estaño fluye con el tiempo bajo presión y el tornillo se afloja. En borneras a tornillo usá terminales tubulares prensados o el cobre retorcido sin estañar. El estañado se reserva para soldaduras.
Errores comunes
- Pelar con el diente del alicate: hilos cortados.
- Soldadura fría, opaca y granulosa: falta de calor o movimiento mientras enfría.
- Estaño que sube por el cable: demasiado tiempo con el soldador; el tramo queda rígido y se quiebra.